Режущий инструмент


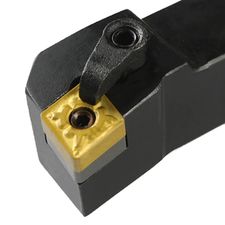
MCLNR13232P12
Резец механический проходной, подрезной, длина 170 мм, вид точения наружное, исполнение правое. Для пластин CNxx1204, высота резания 32 мм.
Наличие: есть (обновл. 10.06.2025)


AL-2R-D6.0R1.0-AIR
Концевая фреза для обработки алюминия и дюралевых сплавов.Диаметр режущей части: 6.0
Нет в наличии

AL-3R-D12.0R1.0-AIR
Концевая фреза для обработки алюминия и дюралевых сплавов.Диаметр режущей части: 12.0
Нет в наличии

1.5R
Цельнотвердосплавная фреза с обратным радиусом 1.5R для фрезерования галтелей и скругления кромок. Используется для обработки алюминиевых сплавов и стали. Длина 50 мм, радиус .
Нет в наличии

SLQ425
Твердосплавная SLQ425 спиральная двухзаходная для работы по дереву, пластику, МДФ и т.п.. Диаметр рабочей части 4.0 мм, длина .
Нет в наличии

2A3.175х1.5x8
Твердосплавная 2A3.175х1.5x8 спиральная двухзаходная для раскроя листовых пластиков. Диаметр рабочей части 1.5 мм, длина 8 мм.
Нет в наличии
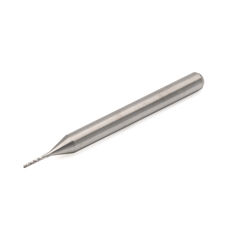
CB3.175x12
Фреза цилиндрическая типа "кукуруза" для обработки композитных материалов, стеклопластика, углепластика, текстолита, гетинакса и т.п. Диаметр рабочей части 3.175 мм.
Наличие: ожидается

CB2.0x9.5
Фреза цилиндрическая типа "кукуруза" для обработки композитных материалов, стеклопластика, углепластика, текстолита, гетинакса и т.п. Диаметр рабочей части 2.0 мм.
Наличие: есть (обновл.

CB1.0x7
Фреза цилиндрическая типа "кукуруза" для обработки композитных материалов, стеклопластика, углепластика, текстолита, гетинакса и т.п. Диаметр рабочей части 1.0 мм.
Наличие: есть (обновл.

CB0.8x5.5
Фреза цилиндрическая типа "кукуруза" для обработки композитных материалов, стеклопластика, углепластика, текстолита, гетинакса и т.п. Диаметр рабочей части 0.8 мм.
Наличие: ожидается



Назначение и принцип работы
Режущий инструмент снимает слой материала с обрабатываемой поверхности благодаря взаимодействию его режущей кромки с материалом. Процесс резания может осуществляться по различным траекториям и с разными скоростями, в зависимости от типа станка и задачи, что определяет форму и размеры режущего инструмента.
Виды
Режущие инструменты классифицируются по нескольким критериям:
- По материалу изготовления: быстрорежущая сталь, твердые сплавы, керамика, кубический нитрид бора, алмазы.
- По типу операции: токарные, фрезерные, сверлильные, расточные, шлифовальные.
- По виду резания: внешнее, внутреннее, поперечное, продольное, торцевое.
Основные характеристики
Основные характеристики режущих инструментов включают:
- Геометрию режущей части: углы резания, радиусы скругления, форму режущей кромки.
- Материал изготовления: определяет твердость, износостойкость, теплостойкость.
- Покрытие: может быть нанесено для увеличения срока службы и улучшения характеристик резания (например, TiN, AlTiN).
Преимущества и недостатки
Преимущества и недостатки режущих инструментов во многом зависят от их материала и конструкции. Например, инструменты из быстрорежущей стали недороги и подходят для обработки мягких материалов, но быстро изнашиваются при высоких температурах. Инструменты из твердых сплавов износостойки и позволяют работать на высоких скоростях, но дороже и более хрупкие.
На что стоит обратить внимание при подборе
При выборе режущего инструмента важно учитывать:
- Материал обрабатываемой детали: определяет требуемый материал инструмента.
- Тип обрабатываемой поверхности и требуемая точность: определяют геометрию и размеры инструмента.
- Условия резания: скорость, подача, глубина резания - влияют на выбор материала инструмента и его покрытия.
Интересные факты
- История: Первые режущие инструменты были созданы из камня, бронзы, железа на заре цивилизации. С развитием технологий материалы и конструкции инструментов совершенствовались.
- Рекорды: Самые большие режущие инструменты используются в горнодобывающей промышленности и могут достигать нескольких метров в диаметре, в то время как микроинструменты используются в точной механике и микроэлектронике, их размеры могут быть меньше миллиметра.
Выбор режущего инструмента - это важный аспект в процессе механической обработки, который напрямую влияет на качество, производительность и экономическую эффективность производственного процесса.